


Svájci CNC megmunkálás
Max hossz 300 mm-ig
Tűrés ±0,0127 mm (±0,0005")
Felületi kikészítés Ra 0,4 μm
L/D arány Akár 30:1
Prototípus 100,000+ db
Mi az a svájci CNC megmunkálás?
Svájci CNC megmunkálás(más névenSvájci{0}}típusú esztergálás, Svájci csavaros megmunkálás, vagycsúszó-fejszár esztergálása) egy nagy pontosságú -esztergafolyamat, amely egy meghatározó mechanikai jellemző köré épül: avezetőpersely mindössze milliméterre van a vágószerszámtól.
Ellentétben a hagyományos CNC esztergagépekkel -, ahol a munkadarabot egy tokmányba szorítják, és a szerszám az alkatrészhez - utazik, egy svájci gép a rudat a szerszám érintkezési pontjánál helyben tartja. Afejtartó tengelyirányban csúszika Z-tengely mentén, átvezetve a rudat a vezetőperselyen úgy, hogy csak néhány milliméternyi támasztatlan anyag nyúljon ki a persely mellett. A vágószerszám mindig a teljesen alátámasztott anyaghoz kapcsolódik.

Ez az egyetlen tervezési választás három olyan következménnyel jár, amelyeket egyetlen szabványos eszterga sem képes megismételni:
Kiküszöbölve az elhajlást.A hosszú, karcsú munkadarabok, amelyek a hagyományos esztergagépen csapkodnának és csapkodnának, merevek maradnak, mert közvetlenül a vágás mellett vannak alátámasztva.
A tűrések 5-10×-el meghúzva.Mivel az alkatrész nem tud hajlítani, a svájci gépek rutinszerűen ±0,0005"-t (±0,0127 mm) tartanak a gyártás során, és ±0,0002"-t (±0,0051 mm) a kritikus jellemzőknél.
Al-orsó + éles szerszámozás.A vágás végeztével az alkatrész egy másodlagos al{0}}orsóra kerül a hátoldali megmunkáláshoz, míg az éles-szerszámos revolverek marást, hornyolást és fúrást végeznek második beállítás nélkül.
Miért válassza a svájci CNC megmunkálást?
A svájci megmunkálás nem helyettesíti a hagyományos esztergálást -, hanem aspeciális eljárás az alkatrészek meghatározott kategóriájára. Ha az alkatrésze kicsi átmérőjű, hosszú, szűk tűrésű, vagy ki kell kapcsolni-központi funkciókat, a Swiss felülmúlja a szabványos bekapcsolási minőséget, költséget és átfutási időt.
Sub-38 mm-es átmérő kisebb tűréssel
A vezetőpersely a vágószerszámtól mért milliméteres körön belül tartja a rudat, így még az Ø1,5 mm-es csapok is ±0,0005"-t képesek megtartani elhajlás{2}}hiba nélkül.
Magas hossz-–-átmérő arány
(30:1-ig)
A hosszú, karcsú részek - csontcsavarok, érzékelőszondák, folyadéktűk -, amelyek a hagyományos esztergagépen csapkodnának, stabilak maradnak, mert a persely támogatja a vágást.
Több-Axis Live Tooling
az Egy beállításban
A kereszt-fúrt lyukakat, a mart lapokat, a hornyolt fejeket, a hatlapú foglalatokat és a ki-a középső elemeket ugyanabban az összeállításban készítik el, mint az eszterga - másodlagos rögzítés nélkül.
Csökkentett rezgés és jobb felületkezelés
Ha a munkadarabot teljesen alátámasztja, a forgácsolóerők alacsonyak maradnak, a rázkódás minimalizálódik, és Ra 0,4 μm felületi minőség érhető el-megmunkálás közben.
Gyártási{0}}Fokozatú hatékonyság
A rúdelőtolás automatikus, az al{0}}orsók lehetővé teszik a hátsó-oldalsó megmunkálást, és a ciklusidők általában egy-számjegyű másodpercben - mérik, ideálisak 1000-100,000+ darabos futásokhoz.
Anyag sokoldalúsága
A svájci gépek mindent vágnak a 316L-től és a Ti-6Al-4V-tól a sárgarézig és a tellúrrézetig anélkül, hogy megváltoztatnák az alapvető folyamatot.
Svájci CNC megmunkálási specifikációk és képességek
Svájci{0}}típusú gépeinket orvosi, védelmi és elektronikai alkalmazásokhoz konfigurálják, ahol a pontosság nem sérülhet.
| Specifikáció | Svájci CNC megmunkálási képesség |
| Megmunkálási típus | Svájci-típusú esztergálás csúszó fejszárral, vezetőpersellyel, al-orsóval és több-tengelyes éles szerszámmal |
| Bar készlet átmérője | Ø0,5 mm – Ø38 mm (0,02" – 1,5") |
| Tipikus átmérő tartomány | Ø1,5 mm – Ø25 mm (a vezetőpersely merevségének édes pontja) |
| Max megmunkálási hossz | Akár 300 mm tengelyirányú átmenetenként (hosszabb hosszok az al-orsó kihúzásával-) |
| Hosszúság-–-átmérő arány | Akár 30:1 arányban vezetőpersely-támasztékkal |
| Standard tolerancia | ±0,0127 mm (±0,0005") |
| Kritikus jellemzők toleranciája | ±0,0051 mm (±0,0002") érhető el |
| Felületi érdesség (megmunkálás szerint) | Ra 0,4 μm (16 μin); Ra 0,2 μm másodlagos polírozással |
| Axes | 5–13 tengely a géptől függően: X, Y, Z, plusz C-tengely, al-orsó C-tengelye és éles-szerszám forgása |
| Élő szerszámozási műveletek | Marás, fúrás, keresztfúrás-, hornyolás, sokszögesztergálás, recézés, excentrikus jellemzők |
| Al-orsó képesség | Hátoldali megmunkálás, teljes alkatrészkészítés, alkatrészlerakás |
| Száltípusok | Metrikus, UNC, UNF, NPT, BSP, BA, egyéni szálak M0.6-ig |
| Anyagok | Rozsdamentes (303, 304, 316L, 17-4 PH, 15-5 PH), titán (Gr2, Gr5/Ti-6Al-4V, Gr23/ELI), sárgaréz (C36000, C26000), réz (C11000, C14500), 57, A14500, 57 Ötvözetek (Inconel, Monel) |
| Minimális funkcióméret | Ø0,3 mm-es furatok, M0,6-os menetek, 0,2 mm-es hornyok (geometria{3}}függő) |
| Ellenőrzés | CMM, optikai komparátor, lézermikrométer, tűmérők, menetmérők, felületi érdességmérő |
| CAD formátumok | STEP, STP, IGES, X_T, SLDPRT, Parasolid, DWG, DXF, PDF |
| Gyártási mennyiség | Prototípus (5-50 db), kis-volumen (50-1000 db), gyártási (1000-100,000+ db) |
| Tanúsítványok | ISO 9001, anyagtanúsítványok (MTC), CMM vizsgálati jelentések, FAI kérésre |
A ténylegesen elérhető tűrések, felületi minőség, minimális elemméret és maximális alkatrészméretek az anyagminőségtől, az alkatrész geometriától, a szerszámválasztástól és a rajzi követelményektől függenek.
Svájci CNC vs. CNC esztergálás vs. 5-tengelyes megmunkálás
A rossz folyamat kiválasztása a legdrágább hiba, amit egy precíziós CNC-projektnél elkövethet -, ez növeli a ciklusidőt, a szerszámköltséget és a selejt arányát. Az alábbi összehasonlítás segítségével azonosítsa a megfelelő eljárást az alkatrészgeometriához.

| Tényező | Svájci CNC megmunkálás | CNC esztergálás | 5 tengelyes CNC megmunkálás |
|---|---|---|---|
| Tipikus alkatrész átmérő | Ø0,5 – Ø38 mm | Ø3 – Ø300 mm | N/A (prizmás alkatrészek) |
| L/D arány képesség | 30:1-ig vezetőperselyekkel | 4:1-ig speciális támogatás nélkül | N/A |
| Standard tolerancia | ±0,0127 mm (±0,0005") | ±0,01 mm | ±0,02 mm jellemző, ±0,005 mm pozicionálás |
| Felületkezelés (megmunkálás szerint) | Ra 0,4 μm | Ra 0,8 μm | Ra 0,8 μm |
| Munkatartás | Vezetőpersely + befogópatron (rúd előtolás) | Tokmány (3 pofás, 4 pofás, patronos tokmány) | Vákuumos asztal, szerelvény vagy satu |
| Ki-Központi funkciók | Keresztfuratok, lapok, hornyok, hatlapú éles szerszámmal | Korlátozott - általában második beállítást igényel | Kiváló - teljes 5 tengelyes kontúrozás |
| Beállítások száma | Egy (élő szerszám + al-orsó) | Egy fordulat, több a másodlagoshoz | Egy teljes 5 oldalas alkatrészekhez |
| Legjobb számára | Mikrocsapok, csontcsavarok, csatlakozók, folyadékszerelvények, érzékelőszondák | Tengelyek, perselyek, szerelvények, nagy karimák | Házak, járókerekek, elosztók, összetett kontúrok |
| Gyártási mennyiség erőssége | Nagy mennyiségű{0}}kis alkatrészek | Prototípus a gyártásig | Prototípus a közepes -kötetig |
| Anyaga Sweet Spot | Titán, 316L, sárgaréz, PEEK, réz | Széles választék, beleértve a nagy rudakat is | Alumínium, rozsdamentes, titán, műanyag |
Melyik folyamat a megfelelő az Ön számára?
Válassza a Swiss CNC → lehetőségetKis átmérő (< Ø38 mm), high L/D ratio (>4:1), extrém pontosság (±0,0005" vagy szűkebb), középen kívüli-jellemzők vagy nagy-mennyiségű kis hengeres alkatrészek.
Válassza a CNC esztergálást→ Larger diameters (>Ø38 mm), rövid hengerek, precíziós igények nélküli prototípus-esztergálás, vagy Ø38 mm-nél nagyobb tokmányt igénylő alkatrészek.
Válassza az 5-tengelyes megmunkálást →Prizmatikus alkatrészek összetett 3D-s körvonalakkal, több-oldalas jellemzőkkel, mély üregekkel vagy repülőgép-szerkezeti elemekkel.
Marás + svájci esztergálás kell egy részben?Lásd a miCNC-eszterg{0}}megmunkált alkatrészekszolgáltatás.
Lapos, prizmás alkatrészekre van szüksége?Lásd a miCNC mart alkatrészekszolgáltatás.
Anyagok, amelyeket svájci CNC-vel megmunkálunk

Rozsdamentes acél
303 · 304 · 316L · 316L VM · 17-4 PH · 15-5 PH
Orvosi műszerek, sebészeti tűk, folyadékszerelvények, érzékelőházak, szelepszárak

Titán
2. fokozat (CP-Ti) · 5. fokozat (Ti-6Al-4V) · 9. fokozat · 23. fokozat (Ti-6Al-4V ELI)
Csontcsavarok, fogászati implantátumok, gerincelemek, repülési rögzítők, védelmi hardverek

Sárgaréz és bronz
C36000 (ingyenes-megmunkálás) · C26000 · C46400 (tengeri sárgaréz) · C14500 (tellúrium réz)
Elektronikus csatlakozók, érintkezők, kivezetések, folyadékszerelvények, dekoratív hardverek

Réz
C11000 (ETP) · C10100 (OFE) · C10200 (OFHC) · C12200 (DHP)
Elektromos érintkezők, RF alkatrészek, hővezetők, félvezető alkatrészek

Alumínium
6061-T6 · 7075-T6 · 2024-T3 · 5052
Könnyű űrrepülőcsapok, elektronikai házak, érzékelőelemek

Egzotikus ötvözetek
Inconel 625 · Inconel 718 · Monel 400 · MP35N · L605
Repülési kötőelemek, védelmi hardverek, vegyi feldolgozás, fúrószerszámok
A fent felsorolt anyagminőséggel dolgozik?Küldje el nekünk rajz + anyagigényét felülvizsgálatra →
Gyakori alkatrészek, amelyeket svájci CNC-vel készítünk
Az alábbiakban bemutatjuk az általunk rendszeresen használt alkatrésztípusokat. Mindegyik egyesíti a kis funkciókat, a szűk tűréseket és a gyártási mennyiségeket, amelyek indokolják a svájci{1}}típusú beállítást.


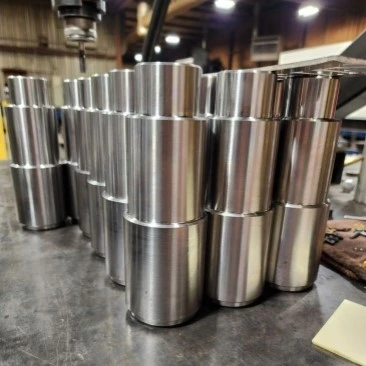
| Alkatrész típusa | Tipikus méret | Közös anyagok | Tipikus iparágak |
|---|---|---|---|
| Csontcsavarok és ortopéd csapok | Ø1,5 – 6 mm × 10 – 100 mm | Ti-6Al-4V ELI, 316L VM | Orvosi implantátumok, trauma, gerinc, fogászati |
| Szenzorcsapok és szondák | Ø1 – 10 mm × 5 – 80 mm | 316L SS, keményfém, titán | Ipari szenzorok, repülőgép-műszerek, orvosi diagnosztika |
| Elektronikus csatlakozók és érintkezők | Ø2 – 15 mm × 5 – 60 mm | C36000 sárgaréz, C14500 tellúrréz, berillium réz | Elektronika, RF, félvezető, távközlés |
| Óra- és hangszerelemek | Ø0,5 – 5 mm × 1 – 30 mm | 316L SS, sárgaréz, edzett acél | Óragyártás, precíziós műszerek, optikai szerelvények |
| Fluid rendszer szerelvényei | Ø3 – 25 mm × 10 – 100 mm | 303/316 SS, sárgaréz, PEEK | Orvosi folyadékok, laboratóriumi műszerek, analitikai berendezések |
| Repülési csapok és rögzítők | Ø1 – 15 mm × 5 – 150 mm | Ti-6Al-4V, 17-4 PH, A286, Inconel 718 | Repülőgép-szerkezetek, futóművek, védelem |
| Miniatűr tengelyek és perselyek | Ø1 – 30 mm × 5 – 200 mm | Edzett acél, 440C, 316L | Motorok, sebességváltók, műszerek, folyadékszivattyúk |
| Egyedi mikro{0}}megmunkált alkatrészek | Ø0,5 – 38 mm × 1 – 300 mm | Alkalmazás--specifikus | Ágazatokon átívelő-egyedi precíziós alkatrészek |
Van egyedi svájci megmunkálású alkatrésze?Gyárthatósági felülvizsgálatra küldje el rajzát →
Svájci megmunkált alkatrészek felületkezelése
A felületkezelés gyakran ugyanolyan kritikus, mint a mérettűrés -, különösen az orvosi, repülési és folyékony{1}}rendszerek alkalmazásaiban, ahol a felület integritása befolyásolja a kifáradási élettartamot, a korrózióállóságot és a biológiai kompatibilitást. A svájci-megmunkált alkatrészek általában a megmunkálás után másodlagos megmunkálást kapnak.
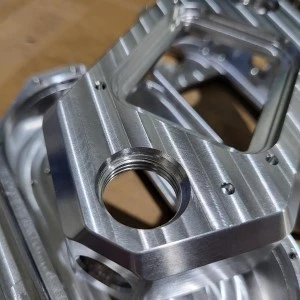
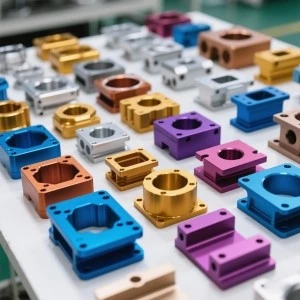




| Befejezés | Alkalmazható anyagok | Tipikus használat |
|---|---|---|
| Elektropolírozás | 316L, 17-4 PH, titán, nitinol | Az orvosi implantátumok és sebészeti műszerek - eltávolítják a mikro-sorját, javítják a korrózióállóságot, 50%-kal csökkentik a felület érdességét. |
| Passziválás | Rozsdamentes acél (300-as és 400-as sorozat) | ASTM A967 / AMS 2700 megfelelőség az orvosi, élelmiszeripari és vegyi feldolgozási alkatrészekhez. |
| Eloxálás (II. típus / III. típus) | Alumínium (6061, 7075, 2024) | Repülés és elektronika - II. típus kozmetikai, III. típus (kemény bevonat) kopófelületekhez. |
| Fekete oxid | Szénacél, ötvözött acél, rozsdamentes | Védelem és szerszámok - enyhe korrózióállóság, alacsony visszaverődés. |
| Elektromos nikkelezés | Acél, rozsdamentes, sárgaréz, réz, alumínium | A kis precíziós alkatrészek egyenletes vastagsága - javítja a kopásállóságot és a forraszthatóságot. |
| Arany / Ezüst bevonat | Sárgaréz, réz, berillium réz | Elektronikus jelintegritás és korrózióvédelem a csatlakozó érintkezőin. |
| Billenő / vibrációs kikészítés | Minden fém és műanyag | Éltörés, sorja eltávolítása és kozmetikai felületjavítás kis tételű alkatrészeken. |
| Hőkezelés | 17-4 PH, 15-5 PH, 4140, szerszámacélok | H900, H1025, H1150 feltételek repülési és nagy szilárdságú alkalmazásokhoz. Elő-hőkezelt-megmunkálás javasolt a szűk tűrésekhez. |
Tervezési tippek a svájci CNC megmunkáláshoz
A kritikus tűrések ésszerűek legyenek
A ±0,0127 mm-es (±0,0005") szabvány tűrések rutinszerűek a svájci gépeken, de a ±0,0051 mm (±0,0002") alatti szigorúbb tűréshatárok jelentősen megnövelik a költségeket és az ellenőrzési időt. Csak olyan jellemzőkre alkalmazzon ultra-nagyon szűk tűrést, amelyekre valóban szükség van -, mint például a prés-illeszkedési átmérők, tömítőfelületek vagy illeszkedési jellemzők -, máshol pedig szabványos tűréseket használjon.
Tartsa tiszteletben az átmérő--hossz{1}}arányt
A vezetőpersely megtámasztja a vágást, de a persely és a vágó közötti támasztatlan hossz továbbra is korlátozott. Általános irányelv: tartsa az L/D értéket 30:1 alatt Ø5 mm-nél nagyobb átmérőnél, 20:1 alatt pedig Ø2 mm alatti átmérőnél. A hosszabb, karcsú részek speciális szerszámot vagy középső támaszt igényelhetnek.
Adja meg a Reális Minimum Szolgáltatásokat
Míg a Swiss akár Ø0,3 mm-es lyukakat, M0,6 meneteket és 0,2 mm-es hornyokat is képes elérni, a mikro-funkciók gyorsan megnövelik a költségeket a speciális szerszámoknak és a lassabb előtolásnak köszönhetően. Amikor csak lehetséges, növelje a minimális jellemzőket Ø0,5 mm+-ra a lyukaknál és M1.0+-ra a meneteknél, hacsak nem feltétlenül szükséges.
Használjon szabványos szálméreteket
A szabványos metrikus (M1.0–M16), UNC (#0–#12) és UNF menetméretek raktározottak és szerszámozottak. Az egyéni szálak, a bal oldali-szálak és a szokatlan hangmagasságok egyéni eszközöket igényelnek, és növelik a költségeket és az átfutási időt.
Tervezze meg a szerszámmentést
A keresztfúrt-furatoknak, mart lapoknak és a külső külső vagy a váll közelében lévő hornyoknak megfelelő távolságra van szükségük az éles szerszám számára. Ha lehetséges, biztosítsa a szerszám hézagátmérőjének legalább 1-szeresét, és kerülje az olyan kereszt-furatokat, amelyek hegyesszögben metszik egymást - nehéz sorjázni és ellenőrizni.
Válassza a bárkészletet a tuskó helyett
A svájci gépek folyamatosan adagolják az adagolórudat. Ha az alkatrész hossza kisebb, mint 300 mm, a rúd-adagolásra való tervezés hatékonyabb, mint az egyes tuskótömbök berakodása, és jelentősen csökkenti a beállítási költségeket.
Kombinálja a műveleteket, ahol lehetséges
Az éles szerszámozás lehetővé teszi a marást, fúrást, hornyolást és esztergálást egy összeállításban. Kombinálja a funkciókat ahelyett, hogy több részre osztaná őket - egyetlen svájci-megmunkált összeállítás olcsóbb, mint két esztergált alkatrész forrasztása vagy összepréselése.
Kiszolgált iparágak és alkalmazások

Repülés és védelem
Rögzítőelemek, csapok, szegecsek
Érzékelőházak
Futómű alkatrészek
Repülőelektronikai csatlakozók
Hidraulikus szerelvények

Elektronika és félvezető
RF csatlakozók
Teszt szonda csapok
Érintkezőcsapok és aljzatok
Érzékelő vezetékek
Hermetikus átvezetések
Műszerek és optika
Optikai műszerek tengelyei
Lézeres rendszerelemek
Analitikai műszerek szerelvényei
Szenzorcsapok és szondák

Órakészítés és ékszer
Óramozgás csapok
Kis fogaskerekek és tengelyek
Ékszerleletek
Dekoratív hardver
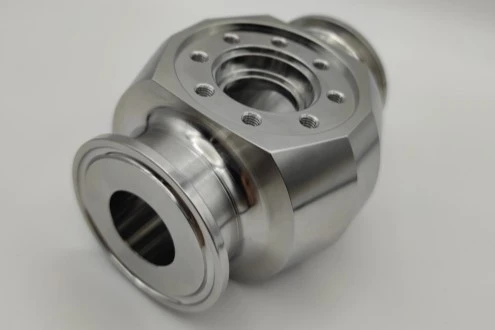
Folyadékrendszerek és szivattyúk
Szelepszárak és -ülékek
Elosztó szerelvények
Szöges csatlakozók
Szivattyútengelyek és rotorok
Analitikai folyadékok
Orvosi eszközök és implantátumok
Csontcsavarok, csapok, lemezek
Sebészeti műszerek
Fogászati implantátumok és műcsonkok
A katéter alkatrészei
Diagnosztikai szonda tippek
Svájci CNC megmunkálási minőségellenőrzés
Az Ø5 mm-nél kisebb, ±0,0005" tűréshatárú alkatrészek nem támaszkodhatnak pusztán féknyergekre. Ellenőrzési munkafolyamatunk egyesíti az optikai mérést, a CMM-et és a kritikus méretek 100%-os mintavételét.


| Ellenőrzési tétel | Módszer / Berendezés |
|---|---|
| Anyagellenőrzés | PMI (pozitív anyagazonosító) + MTC nyomon követhetőség |
| Méretvizsgálat (standard) | Tűmérők, mikrométerek, tolómérők, optikai komparátor |
| Kritikus dimenziók | CMM ellenőrzés (Zeiss / Hexagon) 3 µm pontossággal |
| Geometriai tűrések (GD&T) | CMM teljes nullapont-igazítással |
| Szálak | Go / Nem{0}}Go menetmérők, optikai menetmérés |
| Felületi érdesség | Profilométer (Ra mérés az ISO 4287/4288 szerint) |
| Vizuális / sorja ellenőrzés | 10-30× sztereó mikroszkóp kis alkatrészekhez |
| Végső ellenőrzés | 100% a kritikus méreteken; AQL mintavétel nem-kritikus |
| Ellenőrzési jelentések | Méretjelentés (standard); FAI, CMM és PPAP kérésre |
| Tanúsítványok | ISO 9001, RoHS, REACH megfelelés kérésre |
Csomagolás és átfutási idő
A kis alkatrészek más kezelést igényelnek, mint a nagy megmunkált alkatrészek. Csomagolásunkat úgy tervezték, hogy az Ø0,5 mm-es tűket és a kényes orvosi alkatrészeket tisztán, elkülönítve és szállítás közben sértetlenül tartsa.

Csomagolási lehetőségek
Tömeges tálcák:Antisztatikus műanyag tálcák rekeszelválasztókkal a nagy-térfogatú kis alkatrészekhez.
Egyedi PE táskák:Minden alkatrész a tisztaság érdekében le van zárva, - szabvány az orvosi és élelmiszer-{1}}minőségű alkatrészekhez.
Buborékfólia/vákuum{0}}formázott tálcák:Egyedi üreges tálcák speciális tájolási követelményekkel rendelkező alkatrészekhez.
EPE hab betétek:Egyedi-vágott habszivacs a kartondobozban a finom vagy precíziós{1}}csiszolt alkatrészekhez.
Export kartondobozok:5 rétegű hullámkarton, cikkszámmal, anyaggal, tétellel és rendelési számmal címkézve.
Fa ládák:Nagy tömegű megrendelésekhez vagy 200 mm-t meghaladó{0}}törékeny hosszú tengelyalkatrészekhez.
Átfutási idő
| Rendelés típusa | Tipikus átfutási idő |
|---|---|
| Prototípusok (5-50 db) | 7-10 munkanap |
| Alacsony-mennyiségű gyártás (50–500 db) | 10-15 munkanap |
| Gyártás (1000 – 10000 db) | 15-25 munkanap |
| Nagy-mennyiségű gyártás (10,000+ db) | 25-35 munkanap |
| Gyorsított szolgáltatás | 3-5 munkanap (elérhetőségért érdeklődjön) |
GYIK
K: Mi a svájci CNC megmunkálás, és miben különbözik a szabványos CNC esztergálástól?
V: A svájci CNC megmunkálás egy csúszó fejtartót használ, amely a vágószerszámtól milliméteren belül elhelyezett vezetőperselyen keresztül táplálja a rudat. A vezetőpersely megtámasztja a munkadarabot a szerszám érintkezési pontján, kiküszöbölve a hagyományos esztergagépen előforduló elhajlást. Emiatt a svájci-típusú gépek ideálisak kis-átmérőjű (jellemzően Ø38 mm alatti) alkatrészekhez, nagy hossz-/-átmérőaránnyal (akár 30:1) és ±0,0127 mm-ig (±0,0005"-ig) szűk tűréssel (jobb, mint ±0,0005"). átmérőjű, rövidebb részek.
K: Milyen átmérőtartományban tud a svájci CNC megmunkálni?
V: A svájci CNC gépek általában Ø0,5 mm-től Ø38 mm-ig (1,5 hüvelyk) terjedő kormányrudakkal rendelkeznek. Az édes pont Ø1,5-25 mm, ahol a vezetőpersely maximális merevséget biztosít. Ø38 mm-nél nagyobb alkatrészek esetén a hagyományos CNC esztergálás általában költséghatékonyabb-.
K: Milyen tűréseket érhet el a svájci CNC megmunkálás?
V: A svájci -típusú gépeken a szabványos tűréshatárok ±0,0127 mm (±0,0005"). A kritikus jellemzők esetében, mint például az orvosi eszközök méretei vagy a repülési tűk átmérője, a ±0,0051 mm-es (±0,0002") vagy ennél szűkebb tűréseket rendszeresen betartják. Az Ra 0,4 μm (16 μin) felületmegmunkálás -megmunkálással, Ra 0,2 μm pedig másodlagos polírozással érhető el.
K: Lehetséges a svájci CNC megmunkálású orvosi{0}}minőségű titán, mint a Ti-6Al-4V ELI?
V: Igen. A svájci CNC-t széles körben használják orvosi implantátumokhoz és sebészeti műszerekhez, amelyeket Ti-6Al-4V ELI-ből (23. osztály), kereskedelmi tisztaságú titánból (2. osztály), 316L VM rozsdamentes acélból gyártanak. A szűk tűrések, a finom felületkezelés és a sorjamentes élek kritikus fontosságúak az orvosi alkalmazásokban, és mindezt a svájci gépek megfelelő rögzítés és szerszámozás esetén teljesítik.
K: Milyen fájlformátumokat fogad el a svájci CNC megmunkálási ajánlatokhoz?
V: Elfogadunk STEP, STP, IGES, X_T, SLDPRT és Parasolid formátumú 3D modelleket, valamint PDF, DWG vagy DXF formátumú 2D rajzokat. A legjobb DFM visszajelzéshez a svájci megmunkálásról egy 3D modell, valamint egy GD&T tűréssel rendelkező 2D rajz az ideális.
K: Mi a minimális rendelési mennyiség a svájci CNC megmunkáláshoz?
V: Nem vonatkozik szigorú MOQ. A svájci gépeket nagy-volumenü futtatásra tervezték, így az egységárak meredeken csökkennek a mennyiség növekedésével. Az 5–50 darab prototípus-mennyiség általános minősítési konstrukcióknál, a gyártási sorozat pedig 1000–100,{8}} darab.
K: Mennyi az átfutási idő a svájci CNC megmunkált alkatrészekhez?
V: A prototípusokat általában a rajz jóváhagyását követő 7–10 munkanapon belül szállítják ki. A kis mennyiségű gyártás (50–500 darab) általában 10–15 munkanapot vesz igénybe. A teljes gyártás (1,{10}} darab) 15–25 munkanapot vesz igénybe. A 3–5 napon belüli gyorsított szerviz{16}}időben kritikus rendelések esetén elérhető.
K: Biztosít-e ellenőrzési jelentéseket a svájci megmunkált alkatrészekről?
V: Igen. Minden szállítmány tartalmaz egy méretellenőrzési jelentést. Az orvosi, repülési és más szabályozott iparágak számára kérésre teljes körű első cikkvizsgálati (FAI) jelentéseket, anyagtanúsítványokat (MTC) és CMM vizsgálati jelentéseket biztosítunk.
Kérjen svájci CNC árajánlatot 24 órán belül
Küldje el nekünk 2D-s rajzát vagy 3D-s modelljét, és mérnökcsapatunk egy munkanapon belül felülvizsgálja a tervét a gyárthatóság szempontjából, szerszámokat és anyagokat ajánl, és részletes árajánlatot küld vissza.
Töltse fel rajzát, és kérjen árajánlatot
Népszerű tags: svájci cnc megmunkálás, kínai svájci cnc megmunkáló gyártók, beszállítók, gyár, titán
Egy pár
nemKövetkező
CNC felületkezelési szolgáltatásokAkár ez is tetszhet


A szálláslekérdezés elküldése